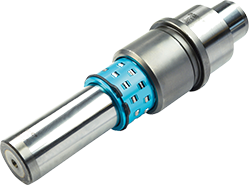
在模具制造领域,独立导柱组件作为模架系统中的关键导向部件,其精度、耐磨性与供货速度直接影响模具的装配进度和整体交付能力。近年来,随着下游行业对模具开发周期的压缩,模具独立导柱组件快速交货厂家直销这一模式逐渐从边缘选择演变为主流采购路径。业内人士指出,这一变化并非简单的渠道调整,而是整个模具供应链在响应速度、库存策略和协作方式上的一次系统性演进。
模具被称为“工业之母”,其制造周期往往牵动新产品上市节奏。在消费电子、汽车零部件、家用电器等领域,产品更新换代速度加快,模具从设计到试模的时间窗口不断收窄。过去,模具企业通常按照模架、导向件、型芯型腔等分项采购,独立导柱组件作为标准件之一,常被安排在模架加工后期才下单。这种传统节奏在当前环境下已显得滞后。
独立导柱组件通常由导柱、导套、钢球保持圈或滑动配合结构组成,其加工涉及热处理、精密磨削、配对研磨等多道工序。若按常规生产排期,从下单到交付可能需要数周时间。对于急需试模或抢修模具的企业而言,这一等待周期可能成为瓶颈。因此,能够实现快速交货的供应方,实际上是在帮助模具企业压缩非增值等待时间。
传统分销链条中,产品从生产端到使用端往往经过多级流转,每一环节都需要备货、分拣和二次配送。对于独立导柱组件这类规格相对标准、但精度要求较高的部件,中间环节不仅增加成本,也可能因库存信息不透明导致“有货发不出、缺货补不上”的现象。
厂家直销模式的核心优势在于信息链路短、响应决策快。生产方可以直接获取终端用户的规格需求、数量和时间节点,从而灵活调整生产排程。例如,对于常用规格的独立导柱组件,生产方可以依据历史数据保持适度半成品库存,在接到订单后快速完成精加工和配对检测;对于非标或特殊尺寸需求,则可通过快速换型机制缩短准备时间。这种“标准件备库+非标件快反”的组合策略,使得快速交货不再是一句口号,而是可执行的流程安排。
此外,直销模式减少了中间加价环节,采购方在获得更快交期的同时,也有机会优化采购成本。但需要强调的是,快速交货并不等同于牺牲质量。独立导柱组件的配合间隙、垂直度、硬度均匀性等指标仍需严格把控,否则快速交付的部件若无法满足模具装配要求,反而会造成更大的时间浪费。
要实现独立导柱组件的快速交货,供应方需要在生产组织上做出多项调整。首先是工艺路线的优化。传统批量生产往往追求单工序效率最大化,但快速交货要求的是整体流转速度。通过将热处理、粗磨、精磨、配对等环节进行并行或交叉安排,可以显著缩短单套组件的制造周期。
其次是数字化排产的应用。部分生产方引入制造执行系统,实时跟踪每批导柱组件的工序进度,当紧急订单插入时,系统可以快速评估对既有订单的影响,并给出调整方案。这种透明化管理减少了人工协调的滞后和误差。
再次是库存结构的精细化。独立导柱组件规格众多,全部备库既不经济也不现实。合理的做法是对高频使用的直径和长度段保持半成品储备,将最后一道精加工和配对环节留到接到订单后完成。这样既保证了交货速度,又避免了成品库存积压和精度随时间变化的风险。
对于模具制造企业而言,面对市场上宣称能够快速交货的供应方,需要建立一套评估方法。第一,应关注其快速交货的覆盖范围,是仅限于少数常用规格,还是能够覆盖较宽泛的尺寸区间。第二,要了解其快速交货的触发条件,是否需要提前预约或存在最小起订量限制。第三,也是最重要的一点,是验证其快速交付产品的精度一致性。可以通过小批量试用,检测导柱与导套的配合手感、垂直度以及表面粗糙度是否达到模具装配要求。
在采购策略上,建议模具企业与供应方建立长期协作关系,共享部分生产计划信息。当供应方能够预判需求波动时,其快速交货能力会进一步放大。同时,采购方也应避免将所有紧急需求集中压向单一渠道,适度分散风险有助于保持供应链韧性。
从更宏观的视角看,模具独立导柱组件的快速交货厂家直销模式,反映的是制造业供应链从“推式”向“拉式”转变的趋势。过去是生产方有什么就卖什么,现在是使用方需要什么时间到货,生产方就围绕这个时间点组织资源。这种转变对生产方的柔性制造能力提出了更高要求,但也为那些能够率先完成内部流程改造的企业带来了新的市场空间。
未来,随着模具加工精度要求的持续提升和交期压力的进一步加大,独立导柱组件的供应将不仅仅是卖产品,更是卖“时间确定性”。能够将快速交货常态化、标准化、透明化的供应方,将在竞争中占据更有利的位置。而对于模具企业来说,善用这类供应渠道,意味着在同等条件下能够更快地完成模具交付,从而在终端市场中赢得先机。
总体而言,模具独立导柱组件快速交货厂家直销模式的兴起,是产业分工细化和供应链效率提升的共同结果。它既需要生产方在工艺、管理和库存上持续投入,也需要采购方以协作思维进行配合。只有双方在速度和精度之间找到平衡点,这一模式才能真正发挥其应有的价值。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信