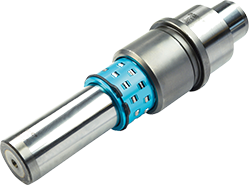
在汽车覆盖件、结构件冲压生产中,模具的导向精度直接决定制件尺寸一致性与模具寿命。滚珠导柱组件作为模具导向系统的核心部件,其配合精度、耐磨性能和热稳定性,正在成为整车厂与模具厂共同关注的供应链环节。近年来,汽车模具专用滚珠导柱组件供应商的角色发生明显变化:不再只是按图加工的标准件提供方,而是逐步介入模具前期设计、精度匹配和批量交付协同。
汽车冲压线节拍不断提升,部分高速线每分钟行程次数已进入两位数区间。在这种工况下,导柱与导套之间的滚动摩擦状态、钢球循环顺畅度以及保持架强度,都会影响模具的导向刚性和发热水平。若滚珠导柱组件的预紧力控制不当,容易在连续冲压中出现导向间隙波动,进而反映为制件毛刺、拉毛或局部尺寸超差。
因此,专用滚珠导柱组件供应商需要在材料、热处理和研磨工艺上形成稳定能力。例如,导柱工作表面硬度与芯部韧性的匹配、钢球精度等级的一致性、导套内孔与保持架的配合间隙,都需要通过批量检测数据加以验证。对于汽车模具而言,单套模具往往需要多组导柱组件协同工作,任何一组精度偏差都可能被放大。
过去,模具企业采购滚珠导柱组件时,多关注尺寸规格和硬度指标。如今,越来越多的供应商开始提供导向系统匹配建议,包括根据模具吨位、冲压材料厚度、生产节拍和润滑方式,推荐导柱直径、钢球列数及预紧等级。这种转变意味着供应商需要具备一定的模具工况理解能力,而不仅是加工能力。
在汽车模具领域,常见的导向形式包括滑动导柱、滚珠导柱和复合导向结构。滚珠导柱组件因摩擦系数低、导向精度高,被广泛用于精密冲裁、多工位级进模和部分覆盖件模具。供应商若能在前期参与导向方案评审,帮助模具设计人员规避干涉、偏载和润滑死角,往往能减少后期调试时间。
汽车模具通常要求数十万次甚至上百万次冲压寿命,导向组件的精度保持性比初始精度更值得关注。部分供应商通过台架试验模拟实际冲压行程,记录导柱磨损量、钢球表面状态和润滑脂劣化趋势,形成寿命参考曲线。这些数据对模具企业制定维护周期具有实际价值。
此外,温度变化对导向间隙的影响不可忽视。高速连续冲压中,导柱与导套摩擦生热,若材料线膨胀系数差异较大,可能造成间隙缩小甚至卡滞。专用滚珠导柱组件供应商需要在材料配对和散热结构上做出针对性设计,例如采用热稳定性较好的合金钢,或优化保持架结构以改善润滑剂回流。
汽车模具项目周期紧、改型频繁,供应商的交付响应速度直接影响模具交期。对于专用滚珠导柱组件而言,非标规格多、批量差异大,供应商需要具备柔性排产能力,同时保持批次质量稳定。部分企业通过建立半成品库存和标准化接口,缩短非标定制周期。
质量追溯方面,模具厂越来越关注导柱组件的原材料批次、热处理记录和检测报告。一旦模具出现导向异常,能够快速定位是组件问题还是装配问题。具备完整追溯体系的供应商,在汽车模具供应链中更容易获得长期合作机会。
在汽车模具供应链本土化背景下,国内滚珠导柱组件供应商正在缩小与国际品牌在精度一致性和寿命数据积累方面的差距。部分供应商通过与模具企业联合开发,针对特定车型的冲压工艺定制导向方案,逐步形成细分领域的技术积累。
从行业趋势看,未来汽车模具专用滚珠导柱组件供应商的竞争,将集中在三个方面:一是高精度批量制造的一致性,二是面向模具工况的选型与匹配能力,三是交付周期与质量追溯的数字化水平。对于模具企业而言,选择供应商时不宜只看单价,而应综合评估其精度保持性数据、协同开发意愿和批量交付稳定性。只有导向系统稳定可靠,高节拍冲压生产才能获得持续保障。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信