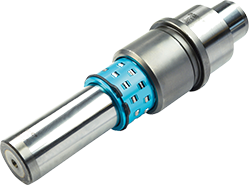
在汽车覆盖件、结构件冲压生产中,模具的导向精度直接决定制件尺寸一致性与模具寿命。滚珠导柱组件作为模具导向系统的核心部件,其配合精度、耐磨性能和互换性,正在成为整车厂与模具厂共同关注的供应链环节。近年来,汽车模具专用滚珠导柱组件供应商的角色发生明显变化:不再只是按图交付标准件,而是深度参与模具前期设计、精度匹配和全生命周期维护。
汽车冲压线节拍不断提升,部分高速线每分钟行程次数已进入两位数区间。高频往复运动下,导柱与导套之间的滚动摩擦、温升和磨损速度被放大。若滚珠导柱组件的预紧力控制不当,容易在连续冲压中出现导向间隙增大,进而影响制件毛刺高度和孔位精度。因此,专用滚珠导柱组件供应商需要在材料、热处理和滚动体选配上形成系统化能力。
目前行业普遍采用高碳铬轴承钢作为导柱基材,配合真空淬火与深冷处理,使表面硬度与芯部韧性达到平衡。滚珠保持架则多采用工程塑料或铜合金实体结构,前者适合高速轻载,后者在重载和高温工况下更具稳定性。供应商需要根据模具吨位、冲压材料和设备节拍,提供差异化的组合方案,而非单一规格通配。
滚珠导柱组件的精度通常体现在导柱外径公差、导套内径公差以及两者配合后的径向游隙。对于汽车模具而言,导向精度往往要求在微米级范围内保持稳定。供应商若仅按标准公差供货,难以满足多工位级进模和大型覆盖件模具的匹配需求。具备竞争力的供应商通常会建立分组选配体系,将导柱与导套按实际尺寸分档,再根据模具装配要求进行配对供应。
这种分组选配模式对供应链管理提出更高要求:需要稳定的磨削工艺、可靠的测量系统以及可追溯的批次数据。部分供应商还引入在线检测与激光测量,确保每一组导柱导套在出厂前完成配合验证。对于模具厂而言,这意味着装配现场可以减少修配工作量,缩短模具交付周期。
汽车模具导向系统不仅包含滚珠导柱导套,还涉及防尘圈、限位块、润滑结构和安装底座。专用滚珠导柱组件供应商若只提供导柱和导套,模具厂仍需自行解决密封、润滑和安装接口问题。越来越多供应商开始提供成套导向单元,将导柱、导套、钢球保持架、防尘组件和油路接口集成为模块化产品。
模块化交付的优势在于:安装尺寸统一,减少现场配作;润滑通道预设,降低因润滑不足导致的早期失效;防尘结构标准化,适应冲压车间粉尘和油雾环境。对于多车型共线生产的模具厂,模块化导向单元还能提升备件互换性,减少停机等待时间。
在汽车模具全生命周期中,导向组件的磨损状态直接影响模具维修周期。传统做法是定期拆检或凭经验更换,难以精准判断剩余寿命。部分供应商开始提供基于批次数据的寿命管理建议,记录材料炉号、热处理曲线、磨削参数和配合尺寸,帮助模具厂建立更换周期模型。
这种数据追溯能力在主机厂审核中越来越受重视。当模具出现导向异常时,供应商可以快速定位是材料批次问题、装配问题还是工况超限问题。对于供应商而言,数据积累也反哺产品迭代,使滚珠导柱组件在保持架结构、滚珠排布和润滑方式上持续优化。
模具厂在选择汽车模具专用滚珠导柱组件供应商时,可从以下维度评估:一是精度分组能力,是否支持按实际尺寸配对供应;二是材料与热处理一致性,是否具备批次追溯;三是成套交付能力,能否提供防尘、润滑和安装附件;四是技术响应速度,能否参与前期模具结构评审;五是备件供应稳定性,是否常备常用规格库存。
对于供应商而言,汽车模具市场已从单纯价格竞争转向精度、寿命和服务的综合竞争。只有深入理解冲压工艺、模具结构和现场维护需求,才能在供应链中建立不可替代的位置。随着新能源汽车对高强度钢和铝合金板材应用增加,模具导向组件还将面临更高载荷和更复杂工况,专用滚珠导柱组件供应商的技术升级仍将继续。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信