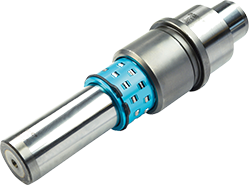
在高端装备制造领域,数控机床的加工精度、运行稳定性与作业环境友好度,正成为衡量设备综合性能的关键指标。作为机床进给系统的核心功能部件,精密直线轴承的性能直接影响到机床的定位精度、重复定位精度以及整体噪声水平。近年来,随着精密加工、光学模具、医疗器械等下游行业对生产环境要求的不断提高,静音型精密直线轴承的研发与应用逐渐从“可选配置”走向“必要选项”。
传统直线轴承在高速往复运动中,由于滚动体与滚道之间的碰撞、摩擦以及保持架窜动,容易产生较为明显的噪声与振动。这种噪声不仅影响操作人员的身心健康,更可能预示着轴承内部存在润滑不良、预紧力失当或滚道微观缺陷等问题。对于数控机床而言,振动与噪声往往与加工表面粗糙度、刀具寿命乃至尺寸一致性密切相关。
静音型号的精密直线轴承并非简单地在结构上增加吸音材料,而是从材料科学、摩擦学、动力学设计等多个层面进行系统性优化。例如,采用高圆度、低粗糙度的滚道研磨工艺,配合高精度等级钢球或陶瓷球,可有效降低滚动体通过振动;优化保持架结构与材质,减少其与滚动体之间的冲击;使用长效、低挥发、高油膜强度的专用润滑脂,在微动与高速工况下均能维持稳定的油膜厚度,从而抑制异常噪声的产生。
评价一款精密直线轴承是否属于真正的“静音型号”,不能仅凭主观听觉判断,而需依据一系列可量化的技术参数。业内通常关注以下几类指标:
1. 噪声声压级:在标准测试条件下,以特定速度与载荷运行,测量轴承辐射的声压级。静音型号通常比常规产品低数分贝,且在高频段(如2kHz以上)的噪声峰值得到明显抑制。
2. 振动加速度:通过加速度传感器测量轴承座或滑块在运行方向的振动幅值。低振动是低噪声的前提,尤其对于高精度数控机床,振动速度有效值需控制在极低范围内。
3. 摩擦力矩波动:静音轴承的摩擦力矩曲线更为平滑,波动幅度小,这直接关系到机床低速进给时的爬行现象与微进给响应能力。
4. 寿命与可靠性:静音设计不能以牺牲承载能力与寿命为代价。优质产品在保持低噪声的同时,仍能满足额定动载荷、静载荷要求,并具备良好的耐磨性与抗疲劳性能。
当前,静音型精密直线轴承的技术进步主要体现在以下几个方向:
滚动体优化:采用陶瓷球或表面涂覆二硫化钼等固体润滑膜的钢球,可降低摩擦系数与碰撞能量。陶瓷球具有密度低、弹性模量高、热膨胀系数小等优势,在高速工况下离心力小,对滚道冲击弱,有利于降噪。
保持架设计:从传统的冲压保持架向工程塑料保持架、兜孔式结构转变。塑料保持架具有自润滑性、吸振性好、质量轻等特点,可显著减少滚动体之间的相互摩擦与碰撞噪声。部分设计还引入弹性元件,使保持架在运动过程中保持稳定姿态。
滚道与密封:滚道采用超精研磨,表面粗糙度达到纳米级,波纹度得到严格控制。密封结构则兼顾防尘与低摩擦,避免因密封唇口过盈量过大而产生额外阻力与噪声。
润滑技术:专用静音润滑脂在基础油粘度、稠化剂类型、添加剂配方上进行针对性调配,确保在宽温度范围内油膜稳定,同时抑制微动磨损产生的异响。
静音型精密直线轴承已广泛应用于各类中高端数控机床,包括加工中心、精密磨床、电火花成型机、慢走丝线切割机等。在光学透镜模压、半导体封装设备、精密测量仪器等对振动极为敏感的场合,静音轴承更是不可或缺。
选型时,建议用户综合考虑以下因素:机床的负载性质与大小、运行速度范围、加速度要求、行程长度、安装空间与配合公差、预期维护周期以及工作环境温度与洁净度。对于以高表面质量加工为主的设备,应优先选择振动与噪声指标优异的产品;对于重载切削工况,则需在静音与承载能力之间取得平衡。
此外,正确的安装与维护同样关键。不正确的安装可能导致轴承预紧力不均、滚道压痕,从而引发异常噪声。定期检查润滑状态、清洁导轨表面、避免过载运行,可延长静音轴承的有效寿命。
随着智能制造与绿色制造的深入推进,数控机床对静音精密直线轴承的需求将持续增长。一方面,机床向高速、高精、复合化方向发展,对轴承的DN值(速度因子)和刚性提出更高要求;另一方面,人机协作、无人化车间等场景对噪声控制的标准日益严格。
未来,静音型号的研发将更加注重多物理场耦合仿真与实验验证的结合,通过数字化手段预测轴承的声振特性。新材料如高性能工程陶瓷、碳纤维增强复合材料、新型固体润滑涂层等有望进一步降低摩擦与噪声。同时,智能轴承概念逐渐兴起,集成微型传感器以监测预紧力、温度与振动状态,实现预测性维护,这或将为静音轴承赋予新的功能维度。
总体而言,数控机床精密直线轴承的静音化并非单一技术点的突破,而是从设计、材料、制造到应用的全链条协同优化。只有坚持系统思维与精益理念,才能在这一细分领域持续产出满足高端制造需求的高品质产品。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信