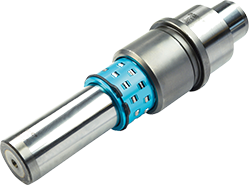
在精密制造领域,导向部件的性能直接关系到模具寿命、产品精度与设备运行稳定性。近年来,滚针导柱组件作为一类兼具高刚性导向与低摩擦滚动特性的功能单元,其表面强化工艺受到广泛关注。其中,高温淬火处理耐磨型滚针导柱组件凭借在极端工况下的耐久表现,逐步成为高端模具与自动化产线中的关键基础件。本文从材料科学、热处理工艺及结构适配性等维度,对这一技术方案进行系统梳理。
滚针导柱组件通常由导柱、导套、滚针保持架及端部限位结构组成。与传统的滑动导柱不同,滚针作为滚动体在导柱与导套之间形成滚动摩擦副,从而大幅降低运动阻力,提升导向精度保持性。然而,这种结构也带来了新的技术难题:滚针与滚道之间为线接触,接触应力极高,在频繁往复运动中容易产生疲劳磨损、粘着磨损甚至微动磨损。尤其在高速冲压、精密注塑或重载搬运场景下,导向面一旦出现磨损,将直接导致间隙增大、导向精度下降,进而影响产品一致性。
因此,如何提升滚针导柱组件工作表面的硬度、耐磨性与抗疲劳性能,成为行业持续攻关的方向。高温淬火处理耐磨型方案正是在这一背景下被广泛研究和应用。
高温淬火处理是一种通过将金属材料加热至临界温度以上,保温一定时间后快速冷却,以获得高硬度马氏体组织的热处理工艺。对于滚针导柱组件而言,该工艺并非简单地对整体进行加热冷却,而是需要根据导柱、导套及滚针的不同受力特点,制定差异化的热处理参数。
首先,在材料选择上,通常采用高碳铬轴承钢或合金渗碳钢作为基体。这类材料在高温淬火后能够形成细小的马氏体板条结构,并保留一定量的残余奥氏体,从而在硬度与韧性之间取得平衡。其次,加热温度与保温时间需精确控制。温度过低会导致奥氏体化不充分,淬火后硬度不足;温度过高则易引起晶粒粗化,降低材料的抗冲击性能。一般而言,淬火加热温度控制在材料临界点以上30至50摄氏度范围内,并配合保护气氛或真空环境,以防止表面脱碳和氧化。
冷却环节同样关键。对于滚针导柱组件这类截面尺寸较小、形状复杂的零件,需采用分级淬火或等温淬火方式,以减小热应力与组织应力,避免开裂和变形。淬火后还需进行多次回火处理,以消除内应力、稳定组织,并进一步提升耐磨性。部分高端产品还会在淬火后进行深冷处理,促使残余奥氏体向马氏体转变,从而获得更高的尺寸稳定性和表面硬度。
经高温淬火处理后,滚针导柱组件工作表面的硬度通常可达到60HRC以上,部分优化工艺甚至可接近62至64HRC。高硬度带来的直接效果是抵抗磨粒嵌入和塑性变形的能力显著增强。与此同时,淬火形成的细小碳化物均匀弥散分布在基体中,这些碳化物颗粒如同微小的“硬质节点”,能够有效阻碍磨屑对表面的切削作用,从而降低磨损率。
此外,高温淬火还有助于在表面形成一层压应力状态。这种残余压应力可以抵消部分工作载荷引起的拉应力,抑制疲劳裂纹的萌生与扩展。对于承受交变载荷的滚针导柱组件而言,这一特性对延长使用寿命具有重要意义。实际台架试验表明,经过规范高温淬火处理的耐磨型组件,在相同工况下的磨损量可较常规调质处理的同类产品降低约30%至50%,且精度保持时间明显延长。
当前,高温淬火处理耐磨型滚针导柱组件已广泛应用于精密冲压模具、多工位级进模、自动化装配线、机器人第七轴以及高精度检测设备中。在这些场景中,导向部件往往需要承受高频次、高载荷或带有一定偏载的复杂运动,对耐磨性和尺寸稳定性要求极高。
在选型时,建议重点关注以下几个方面:一是确认热处理工艺的完整性与可追溯性,包括淬火温度曲线、回火次数及表面硬度检测报告;二是关注滚针与导柱、导套之间的配合间隙,间隙过小会增加摩擦热,间隙过大则影响导向精度;三是考虑润滑方式与防尘结构,良好的润滑与密封能够进一步发挥耐磨型组件的性能潜力;四是根据实际载荷方向与速度,评估是否需要采用带预紧结构的组件,以消除轴向窜动。
随着制造业向高精度、高节拍、长寿命方向演进,滚针导柱组件的热处理技术也在持续迭代。一方面,真空高压气淬、可控气氛连续淬火等绿色热处理工艺正在逐步替代传统盐浴淬火,以减少环境污染并提升表面质量。另一方面,表面复合强化技术,如渗氮与淬火复合处理、物理气相沉积涂层等,正与高温淬火工艺形成互补,进一步降低摩擦系数并提高抗咬合能力。
可以预见,未来耐磨型滚针导柱组件将不再单纯依赖单一热处理手段,而是走向“材料—热处理—表面工程—结构优化”一体化的系统解决方案。对于设备制造企业与终端用户而言,深入理解高温淬火处理的技术逻辑,有助于在选型、使用与维护环节做出更科学的决策,从而提升整体装备的可靠性与经济性。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信