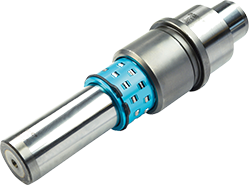
在精密模具与自动化装备的导向系统中,滚针导柱组件承担着承受侧向载荷、维持运动精度的重要职能。与常见的滚珠导柱不同,滚针导柱通过线接触方式获得更高的刚性承载能力,尤其适用于冲压模具、精密夹具以及需要承受较大偏载的往复运动机构。然而,线接触带来的高接触应力也对导向面的耐磨性能提出了更为苛刻的要求。近年来,高温淬火处理耐磨型滚针导柱组件逐渐进入高端制造场景,其背后的材料工程逻辑与工艺控制要点,值得从技术视角加以梳理。
滚针导柱组件的失效模式中,表面磨损与疲劳剥落占据主导地位。在往复运动中,滚针与导柱外圆面之间形成高频率的滚动接触,接触区内的循环剪切应力反复作用于材料表层。若材料表面硬度不足或硬化层深度不够,极易在较短时间内出现点蚀、划伤甚至咬合。高温淬火处理的核心价值,正在于通过相变强化机制,在导柱与滚针表面构建出高硬度、高残余压应力的硬化层,从而显著延缓磨损进程。
所谓高温淬火,通常指将合金结构钢或高碳铬轴承钢加热至奥氏体化温度区间以上,保温足够时间使碳化物充分溶解,随后以受控方式快速冷却,获得马氏体为主体的硬化组织。与常规淬火相比,高温淬火的关键差异在于奥氏体化温度更高、碳化物溶解更充分,因而淬火后获得的马氏体含碳量更高,硬度上限也相应提升。对于滚针导柱这类承受高接触应力的零件而言,硬度提升意味着塑性变形抗力增强,表面在重载下更不易发生微观塌陷。
但硬度并非越高越好。过度追求表面硬度,往往伴随韧性下降,在冲击载荷或偏载工况下容易引发脆性开裂。因此,高温淬火处理耐磨型滚针导柱组件在实际制造中,通常需要配合回火工艺进行强韧性匹配。通过调整回火温度与时间,使淬火马氏体适度分解,析出弥散碳化物,既保留较高的基体硬度,又改善材料的断裂韧性。这种“淬火+回火”的组合工艺,是耐磨型导柱组件在硬度与韧性之间取得平衡的关键所在。
除了整体热处理,表面硬化层的深度控制同样重要。对于滚针导柱而言,硬化层过浅,在持续接触应力作用下容易发生硬化层剥落;硬化层过深,则可能增加心部脆性风险。合理的硬化层深度应当与滚针直径、载荷大小及运动频率相匹配。业内通常通过金相检测与硬度梯度测试来验证硬化层分布,确保从表面到心部形成平缓过渡的力学性能梯度。
在应用层面,高温淬火处理耐磨型滚针导柱组件的优势在连续冲压、高速往复送料以及重载导向等场景中体现得尤为明显。以多工位级进模为例,导柱组件在每一次冲压循环中都要承受频繁的侧向力与振动,普通导柱在长时间运行后容易出现表面磨损导致的间隙增大,进而影响冲压件的毛刺高度与尺寸一致性。采用高温淬火处理的耐磨型导柱,能够在更长的维护周期内保持导向间隙稳定,减少因导向失效导致的停机与模具修复成本。
值得注意的是,耐磨性能的提升并非单一热处理工序所能决定,而是与材料选型、锻造流线、机加工精度及表面处理共同构成系统工程。高温淬火前的预备热处理可改善组织均匀性,减少淬火变形;淬火过程中的冷却均匀性控制,则直接影响导柱的直线度与尺寸稳定性。对于高精度滚针导柱组件而言,热处理变形若超出后续磨削余量,将导致零件报废或精度降级。因此,具备真空淬火、可控气氛保护等装备能力的制造环节,在耐磨型导柱组件的品质保障中扮演着基础性角色。
从产业趋势来看,随着冲压速度提升、被加工材料强度增加以及模具寿命要求提高,导向部件正从“通用件”向“工况适配件”转变。采购方在选型时,不再仅关注导柱的直径与长度,而是越来越多地询问材料牌号、热处理硬度范围、硬化层深度以及表面粗糙度等参数。这种变化反映出制造端对导向部件失效机理的理解正在深化,也推动着滚针导柱组件在材料与工艺层面持续迭代。
可以预见,高温淬火处理耐磨型滚针导柱组件不会停留在单一工艺改进上,而是会与表面涂层、精密磨削、在线检测等技术进一步融合,形成面向不同工况的差异化产品矩阵。对于模具与自动化设备用户而言,理解热处理工艺与耐磨性能之间的关联逻辑,有助于在选型阶段提出更准确的工况参数,从而获得真正匹配实际需求的导向解决方案。这既是精密制造分工细化的体现,也是产业链协同升级的一个缩影。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信