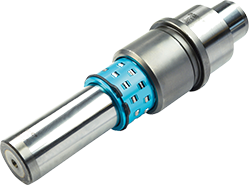
在模具制造领域,导向件常被视作“配角”,但一旦出现拉伤、卡滞或间隙超差,整副模具的寿命与制品精度都会受到牵连。当客户提出“精密模具导向件定制”需求时,摆在厂家面前的第一道考题并不是能否加工出单个零件,而是图纸上的微米级公差能否在多道工序、多次装夹、多家配套之间保持收敛。换句话说,定制能力的本质,是公差传递链条的管理能力。
从行业观察来看,能够稳定承接高精度定制订单的厂家,往往在检测闭环、配合策略与工艺纪律上形成了自己的方法论,而这些环节恰恰是外界最容易忽视的部分。
导向件的精度要求通常集中在圆柱度、同轴度、配合间隙与表面粗糙度几个维度。以常见的导柱导套配合为例,设计图纸给出的间隙往往只有几个微米,这意味着从下料、粗车、热处理到精磨、超精加工,每一道工序都必须预留合理的余量,同时把前道工序的误差控制在可吸收范围内。
问题在于,热处理环节会带来尺寸变化与应力释放,磨削环节会引入装夹变形与砂轮磨损补偿误差。若没有对每道工序的形位误差进行实测记录,所谓“按图加工”很容易在最后一道工序暴露出累积偏差。因此,专业定制厂家普遍会把检测节点前移,在热处理后、半精磨后、精磨后分别设置测量环节,形成一条可追溯的数据链。这条数据链的价值在于:当最终检测出现偏差时,能够快速定位是哪一道工序的误差未被收敛,而不是靠反复试磨来“碰”出合格尺寸。
不少采购方在定制导向件时,习惯把注意力放在单件的硬度、精度等级上,却忽略了配合系统的整体匹配。导柱与导套的材质搭配、表面处理方式、润滑结构,都会影响实际运行中的间隙稳定性。例如,硬度差过小容易导致对偶件互磨,硬度差过大则可能使较软一侧过早磨损;表面粗糙度若只追求低值而忽视储油能力,反而会在高速往复中加剧摩擦热。
有经验的定制厂家会在接单阶段就介入配合方案讨论,根据客户的使用工况——行程长度、往复频率、负载方向、润滑条件——给出材质与表面处理的组合建议,并在小批量试制阶段进行装机验证。这种“先匹配、后加工”的思路,把定制从单纯的尺寸复制升级为系统适配,也解释了为何同样的图纸交给不同厂家,成品的使用表现会出现明显差异。
精密导向件的批量一致性,靠的不是终检环节的严格把关,而是全流程的检测闭环。业内较为成熟的做法是:关键尺寸采用在线测量与离线复核相结合,圆度、圆柱度等形位公差借助高精度测量设备完成,表面质量则通过粗糙度仪与显微观察双重确认。更重要的是,每一批次产品都建立对应的检测档案,记录设备状态、环境温度、测量结果与操作参数。
这套闭环的意义在定制场景中尤为突出。定制订单往往批量不大、规格多样,若缺乏数据积累,每一次生产都相当于从零开始。而有了检测档案,厂家可以在相似规格之间复用工艺参数,缩短调试周期,也能在客户反馈异常时迅速回溯到具体工序。从产业角度看,这种数据管理能力正在成为区分定制厂家水平的关键指标之一。
设备可以采购,量具可以配置,但工艺纪律难以短期复制。精密导向件的加工对环境温度、切削液状态、砂轮修整频次、装夹方式都有细致要求。例如,精磨工序若在温度波动较大的车间进行,工件与量具的热膨胀差异就足以吃掉几个微米的余量;又如,超精加工环节的进给参数若凭经验随意调整,表面质量的批次波动便难以避免。
观察那些长期承接高精度定制订单的厂家,不难发现它们在工艺文件执行、设备点检、人员培训上都有较为严格的制度安排。这些看似与“精度”不直接相关的管理动作,实际上构成了精度稳定性的底座。定制产品的价值,恰恰体现在不同批次之间的一致性上,而这种一致性只能由纪律来保障。
精密模具导向件定制,表面上看是加工能力的比拼,深层则是公差管理、配合设计与检测体系协同作用的结果。当图纸上的微米级要求能够被稳定地传递到每一件产品上,定制才真正完成了从“能做”到“能持续做对”的跨越。对于下游模具企业而言,选择定制厂家时,不妨把目光从单件报价转向其检测闭环与工艺管理能力——那才是精度承诺能否兑现的地方。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南
 快速报价
 (


 客服微信