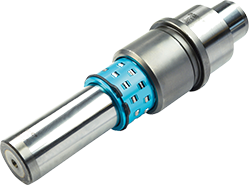
在精密模具与自动化装备的运行现场,高速精密滚珠导柱组件往往被视为一个“装上去就不用管”的基础件。这种认知正在被越来越多的设备管理实践所修正。当冲压节拍提升、连续运行时间拉长,导柱组件的失效模式不再局限于单纯的磨损,而是呈现出润滑劣化、污染物侵入、预紧力漂移等多因素交织的特征。围绕这一变化,行业对高速精密滚珠导柱组件的关注点正从“出厂精度”向“在役状态”延伸。
润滑状态是理解这一转变的起点。滚珠导柱组件内部依靠滚珠在导柱与导套之间的循环滚动实现低摩擦导向,润滑膜的存在与否直接决定接触区的应力分布。在高速往复工况下,润滑脂的剪切速率显著升高,基础油析出与皂基结构退化会同步发生。一旦润滑膜局部破裂,滚珠与滚道之间进入边界润滑甚至干摩擦状态,磨损速率将以非线性方式上升。值得注意的是,这种劣化在初期并不会表现为明显的导向精度下降,而是以微小的摩擦力矩波动和温升变化先行显现。对于连续冲压或高速搬运场景,这种“隐性劣化”往往在精度超差时才被察觉,此时组件已进入加速失效阶段。
污染物侵入是另一条容易被忽视的路径。高速精密滚珠导柱组件在往复运动中,导套端部的密封结构承受着周期性的挤压与回弹。若工作环境存在微细粉尘、油雾凝结物或金属碎屑,密封唇口处的微小间隙可能成为污染物进入的通道。颗粒物一旦进入滚道接触区,会形成磨粒磨损,并在滚珠表面留下压痕。这类损伤具有累积性,且难以通过补充润滑脂逆转。在实际运维中,部分设备管理者倾向于延长润滑周期以降低维护频次,但这一做法在污染风险较高的场景中可能适得其反——新鲜润滑脂的补充本身也起到一定的冲洗携带作用,过度延长补脂间隔反而为污染物滞留提供了时间窗口。
预紧力的变化则从另一个维度影响运行表现。滚珠导柱组件通常通过调整滚珠直径或施加轴向预紧来消除间隙,以保证导向刚性。在长期高速运行后,滚道表面微观几何形态的改变、滚珠的微量磨损以及保持架的弹性松弛,都会导致预紧力逐渐衰减。预紧力下降的直接后果是导向刚性和重复定位精度降低,在精密冲裁或高精度合模场景中可能表现为制件毛刺增大或合模间隙不均。与润滑劣化类似,预紧力衰减同样是一个渐进过程,但其检测难度更高,通常需要借助专用的刚度测试或动态精度测量才能识别。
上述因素共同指向一个结论:高速精密滚珠导柱组件的维护逻辑需要从“定期更换”转向“状态感知”。传统的按固定周期更换组件的方式,虽然管理简单,但存在两方面局限。其一,不同设备、不同工况下的实际劣化速率差异显著,统一周期难以兼顾经济性与可靠性;其二,固定周期更换无法捕捉突发性损伤,例如密封失效导致的污染物集中侵入。相比之下,基于运行参数的状態监测更具针对性。摩擦力矩的在线波动、组件外壳温升的趋势变化、以及导向精度的周期性抽检,都可以作为判断组件健康状态的输入信号。当这些信号出现异常趋势时,再结合润滑脂取样分析或内窥镜检查,能够更准确地定位问题环节。
从制造端来看,这一运维逻辑的转变也对产品设计提出了新的要求。便于状态监测的结构设计,例如预留温度传感安装位、优化密封结构以减少污染物滞留、以及采用可补充润滑的循环回路,正在成为高速精密滚珠导柱组件差异化竞争的一个方向。同时,制造企业提供的安装指导与失效模式说明,也在帮助使用方建立更合理的维护预期。毕竟,再精密的导向组件也无法脱离润滑与清洁的基本条件而长期保持精度。
综合来看,高速精密滚珠导柱组件的可靠性是一个贯穿制造、安装、运行与维护的系统性问题。将关注点从单一的出厂精度指标扩展到全生命周期的状态管理,不仅有助于降低非计划停机风险,也为精密导向件的选型与使用提供了更务实的判断依据。在设备节拍不断提升的背景下,这种运维视角的转变,或许比单纯追求更高的制造精度更能回应现场的实际需求。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南
 快速报价
 (


 客服微信