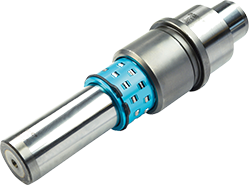
在新能源汽车零部件制造链条中,模具的导向系统长期处于“被关注但少被深究”的位置。随着一体化压铸、高强钢成形以及精密注塑件比例的提升,模具在工作循环中承受的侧向力、温度波动和节拍压力都在发生变化,高精度导的精度保持能力因此被推到更靠前的位置。来自装配现场的多类反馈显示,导向件的问题往往不是出在出厂精度本身,而是出在精度如何被传递、被保持、被恢复的过程之中。
从装配环节看,高精度导的安装基准与模架的加工基准之间如果存在微小的方向偏差,合模时导向面就会承受附加的偏载。这种偏载在单次动作中并不显著,但在高节拍生产中会持续累积,表现为导向面的局部磨损加快、配合间隙出现方向性变化。现场技术人员在复盘时注意到,部分精度衰减较快的案例并非导向件本身质量不足,而是安装面的平面度与垂直度在装配过程中被忽视,导致导向件在工作时始终处于非理想受力状态。
热因素同样在改变精度保持的边界。新能源汽车模具在连续生产中,模温的波动会通过模架传递到导向副,不同材料的热膨胀系数差异使得配合间隙发生动态变化。若选型阶段只按常温状态下的间隙值进行匹配,实际工况中就可能出现偏紧或偏松的两极表现。偏紧会加剧摩擦热,偏松则会削弱导向刚性,两者都会反过来影响成形件的尺寸一致性。因此,高精度导的精度保持逻辑需要把热态间隙纳入考量,而不是停留在冷态参数的对照上。
磨损形态的观察也在修正过去的判断习惯。导向副的磨损并非均匀分布,往往集中在受力方向的前端区域,形成所谓的偏磨带。偏磨一旦出现,导向面的接触状态就会从面接触向线接触退化,精度衰减速度随之加快。现场维护记录显示,能够在偏磨初期通过润滑状态和运行声音识别异常并介入处理的产线,其导向件的有效服役周期明显更稳定。这说明精度保持不仅是材料与工艺的问题,也是维护节奏与监测手段的问题。
从协同优化的角度看,高精度导的选型正在从“对照样本参数”转向“匹配工况链条”。模具的合模速度、成形压力、脱模方式以及周边设备的振动环境,都会对导向副的实际表现产生影响。将这些因素在选型阶段进行系统梳理,比单纯追求某一项精度数值更有意义。部分制造团队开始在设计评审中引入装配可行性与维护可达性的评估,把导向件的安装空间、调整余量和更换路径一并纳入讨论,从而减少后期因结构限制导致的精度恢复困难。
值得注意的是,精度保持还涉及测量与验证方式的匹配。现场常用的检测手段往往只能反映静态状态下的配合情况,而实际精度表现是在动态循环中形成的。通过在生产节拍下采集导向副的温度、振动和间隙变化趋势,可以更早发现精度漂移的苗头。这种基于运行数据的验证思路,正在被更多模具使用方接受,并逐步反馈到导向件的结构设计与工艺控制中。
综合来看,新能源汽车模具高精度导的精度保持不是单一环节的优化结果,而是安装基准、热态匹配、磨损监测与维护节奏共同作用的系统性表现。装配现场的反馈提醒行业,导向件的价值不仅体现在出厂精度上,更体现在它能否在复杂工况中把精度稳定地维持下去。围绕这一目标推进设计、装配与维护的协同,正在成为模具导向系统升级的现实路径。
 非标产品
 收藏夹
 我的订单
 个人中心
 联系客服
 网站操作指南

 快速报价
 (


 客服微信